 Sök efter produkter
 sv
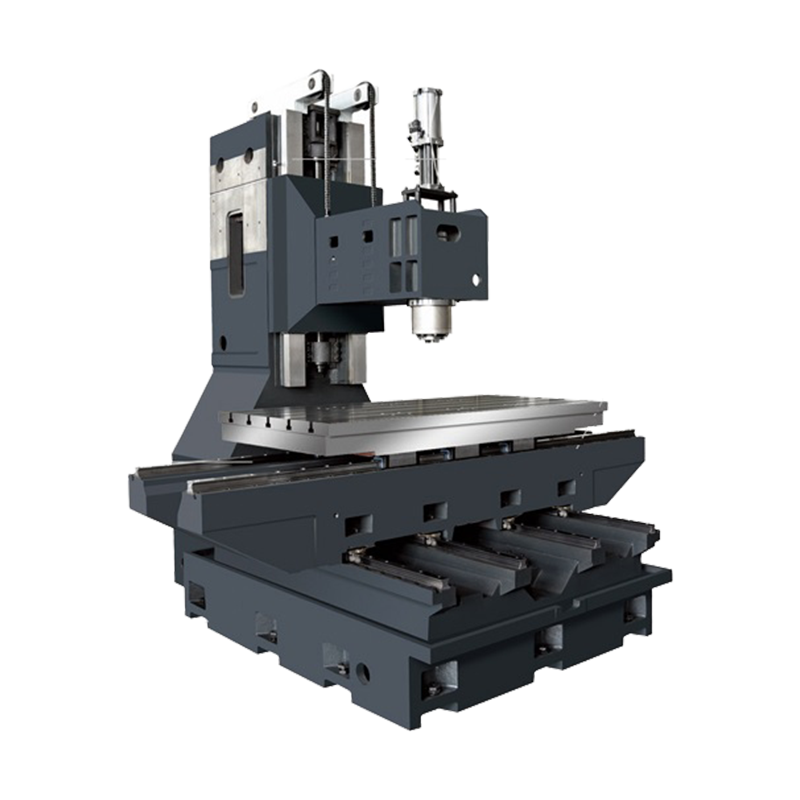
ZN-V1160 Vertikalt bearbetningscenter
Cat:Vertikalt bearbetningscenter
Denna serie av bearbetningscenter är fixerad i A-formad enkel kolumn, mobil struktur på arbetsbänken, hög styvhet av grundläggande delar, lätta av ...
Se Detaljer
Om ett vertikalt bearbetningscenter blir en pålitlig profitcenter eller bara en dyr spindelbärare beror på var den ska arbeta. Maskinen i sig är neutral; applikationen ger det syfte. CNC vertikala bearbetningscentra är nu vanliga inom form och form, bil, flyg, ny energi och precisionsteknik - men vart och ett av dessa fält driver spindeln, verktygsväxlaren och arbetsbordet i en annan riktning.
Många köpare jämför resor, spindelhastighet och pris först och bestämmer arbetsbelastningen efteråt. För ett vertikalt bearbetningscenter producerar den beställningen vanligtvis antingen en överspecificerad maskin eller en som aldrig riktigt passar sin huvuduppgift. Den bättre sekvensen är att definiera detaljfamiljen, studera de dominerande skärförhållandena och därifrån välja spindelområde, dämpningskrav, bordsstorlek, spånhantering och magasinkapacitet.
Den vertikala spindellayouten fungerar bra för medelstora prismatiska delar med flera funktioner: frästa ytor, borrade mönster, gängade hål och formade konturer. Eftersom gravitationen drar bort spånan från verktyget är skydd och spåntransport enklare än på en horisontell spindel. Den verkliga frågan är om maskinspecifikationen matchar verkstadens produktionsrytm. Batchmönster, verktygsvariation per beställning och typ av material påverkar alla beslutet mer än ett enda prestandanummer i en broschyr.
Efter att ha arbetat med hundratals bearbetningsverkstäder uppväger en skillnad varje broschyrspecifikation: köpare som börjar med en detaljritning förblir lugna; köpare som börjar med en spindelkurva slutar med att rationalisera en kompromiss.
Form- och formarbeten är fortfarande ett av de starkaste användningsområdena för vertikala bearbetningscentra. Formsprutningsformar, gjutformar, stansverktyg och elektroder delar geometri som gynnar en vertikal spindel: djupa ribbor, skarpa hörn och konturerade ytor som kräver jämn interpolation och hög repeterbarhet. I denna miljö går maskinen sällan med maximal metallborttagning; arbetsbelastningen handlar om att hålla noggrannheten genom långa, semi-obevakade cykler och upprepade grunda pass.
Många formverkstäder arbetar med yttoleranser runt ±0,005–0,01 mm och förväntar sig att avvikelsen förblir stabil när maskinen värms upp. Det är därför gjutstyvhet, kulskruvar med hög precision och termiskt beteende är bättre prediktorer för prestanda än maximal spindelhastighet. När maskinen saknar dessa egenskaper uppträder symptomen som skugglinjer, vågighet och inkonsekvent kantdefinition i härdat verktygsstål.
Typiska formapplikationer på en VMC inkluderar:
 ZN-L1165 Vertikalt bearbetningscenter för flexibel fordonsbearbetning Detta vertikala bearbetningscenter passar prototyper och delar i små till medelstora serier som bromsok och kontrollarmar. Dess styva struktur och snabba spindel stödjer blandad skärning, borrning och gängning som är vanligt i biltillverkning. Visa produkt →
| Ansökan | Typiskt material | Viktigt maskinfokus |
|---|---|---|
| Plastformhålrum | P20, S136, NAK80 | Smidig konturering, termisk stabilitet |
| Pressgjutningsform | H13 typer | Styvhet, vibrationsdämpning |
| Stämplingsverktyg | Härdat verktygsstål | Slitstyrka, repeterbar positionering |
| Elektrod | Grafit, koppar | Dammskydd, ren spindel |
Biltillverkning förknippas ofta med dedikerade överföringslinjer; i praktiken sker en stor del av bearbetningen flexibelt. Ett vertikalt bearbetningscenter är ett standardsvar för prototyper, försökssatser och delar av små till medelstora serier som inte motiverar en dedikerad linje. Bromsok, styrspinnar, styrarmar, ventilhus, transmissionshus och elmotorhus är typiska arbetsstycken.
Det dominerande skärtillståndet inom fordonsområdet är blandat: intermittenta skärningar i gjutjärn eller aluminium plus frekvent borrning, gängning och slitsning. Den kombinationen sätter press på spindelacceleration, styv gängnoggrannhet och spånspolning. Cykeltiden är den främsta ekonomiska drivkraften, så acceleration och verktygsväxlingshastighet är viktigare än absolut spindelkraft.
På elfordonssidan bearbetar samma vertikala plattform motorändlock, inverterhus, samlingsskenor och vattenkylningsplattor. Dessa delar växlar mellan korta aluminiumblock och långa, grunda plåtar i en uppsättning, så ett styvt arbetsbord med flexibel fastspänning blir viktigt.
Flyg och rymd är ofta kopplat till stora femaxliga portalmaskiner, men en stor del av flygplanstillverkningen omfattar detaljdelar: konsoler, beslag, golvplattor, distansblock och strukturella element som passar bekvämt på ett vertikalt bearbetningscenterbord. Batchstorlekar är måttliga, materialkostnaden är hög och dimensionell spårbarhet är avgörande – så bearbetningstillförlitligheten tenderar att uppväga ren hastighet.
Tunnväggiga geometrier är den mest utmärkande utmaningen. Arbetsstycket böjs av under skärtryck, vilket skapar tjockleksvariation och pladder. En VMC hjälper till när den kan ta emot vakuumfixturer och extra stöd underifrån, och när spindeln erbjuder ett stabilt låghastighetsvridmoment för att avsluta pass. Aluminiumlegeringar ger också långa, trådiga spån som måste brytas och evakueras, annars sjunker både ytkvalitet och livslängd.
Den nya energisektorn har utökat tillämpningskartan för vertikala bearbetningscenter avsevärt. Batteribrickor, moduländplattor, samlingsskenor, vätskekylningsplattor, laddningsstolpar och styrenhetshöljen tillhör en familj av stora, platta aluminiumdelar som en vertikal plattform kan bearbeta effektivt.
Aluminiumlegering och koppar dominerar detta materialflöde. Båda är mjukare än stål men klibbiga, så spånkontroll och ytrenhet blir avgörande. I batterirelaterade delar är metallskräp en allvarlig kvalitetsrisk. Maskinen behöver ett starkt kylvätskeflöde, väldesignade spånskruvar och enkel åtkomst till arbetszonen för rengöring.
Arbetsbordsstorlek och lastkapacitet blir avgörande när delar är långa och tunna. Ett bord i intervallet 1 200–1 500 mm gör att två eller tre komponenter kan klämmas fast i en enda uppsättning, vilket förkortar vilotiden och håller kvaliteten konsekvent från ett arbetsstycke till ett annat.
 ZN-L1580 Vertikalt bearbetningscenter för bearbetning av spröda material Med ett längre arbetsbord och styv konstruktion är detta center lämpligt för bearbetning av safir, keramik och kompositer. Den bibehåller stabilitet vid lägre hastigheter för att kontrollera grunda skärningar och undvika kantflisning. Visa produkt →
Utöver huvudområdena använder tillverkare alltmer vertikala bearbetningscentra för mindre uppenbara applikationer. Safir, keramik, kolfiberkompositer och andra spröda material bearbetas på en vertikal plattform med diamantbelagda verktyg och förseglade spindlar som skyddar lagren från nötande damm. Maskinen måste vara styv vid lägre varvtal, eftersom spröda material behöver grunda skärdjup och kontrollerad matning för att undvika kantflisning.
Allmän precisionsteknik är fortfarande det bredaste applikationsområdet: pumpar, ventiler, växellådor, flänsar, jiggar, fixturer och engångsreservdelar. För en jobbbutik kan en VMC betjäna fem olika branscher under en enda vecka. Den flexibiliteten beror på tre funktioner: en automatisk verktygsväxlare med tillräcklig kapacitet, ett arbetssystem som snabbt kan konfigureras om och en kontroll som gör sonderings- och verktygsinställningsrutiner enkla.
När ansökningsfältet är klart blir urvalsprocessen enklare. Tabellen nedan sammanfattar de typiska maskinprioriteringar som olika industrier placerar på samma vertikala plattform.
| Ansökan field | Spindelhastighetsområde | Viktig maskinprioritet |
|---|---|---|
| Forma och dö | 8 000–12 000 rpm | Konturnoggrannhet, styvhet, termisk stabilitet |
| Bildelar | 12 000–15 000 rpm | Snabb ATC, snabb acceleration, styv gängning |
| Aerospace detaljer | 10 000–15 000 rpm | Femaxligt tillval, kylvätskehantering |
| Ny energi | 10 000–15 000 rpm | Chip evakuering, stor bordskapacitet |
| Jobbbutiker/allmänt | 10 000–12 000 rpm | Flexibilitet, snabb installation, pålitlig ATC |
Det finns också ett strukturellt val mellan vertikal och horisontell bearbetning. För prismatiska delar som behöver bearbetas på flera ytor, presenterar en horisontell maskin ett fräscht ansikte med varje index, varför volymtillverkare ofta föredrar det. För arbete med ett ansikte, djupa fickor och frekventa byten är tillgängligheten och kompakta fotavtryck för en vertikal maskin vanligtvis den bästa avvägningen. Den jämförelse mellan horisontell och vertikal bearbetningscentrum förklarar skillnaden i dagliga drifttermer.
Användningsfälten för ett vertikalt CNC-bearbetningscenter är inte en marknadsföringslista; de är en checklista med förväntningar. Maskinen måste absorbera skärkrafterna, hålla toleransen, evakuera spånen och matcha den batchstorlek din verkstad faktiskt står inför. Genom att börja med applikationen låter du maskinkonstruktionen fungera för dig. När VMC väljs på detta sätt blir den en av de mest mångsidiga, pålitliga utrustningarna i fabriken.

Denna serie av bearbetningscenter är fixerad i A-formad enkel kolumn, mobil struktur på arbetsbänken, hög styvhet av grundläggande delar, lätta av ...
Se Detaljer
Maskinen antar en korsglidande sadelstruktur, bordet rör sig runt (X-axeln), huvudstocken rör sig upp och ner (Y-axeln) och sadeln rör sig fram och...
Se Detaljer
Borr- och tappcenter ZN-T8 har enkel manövrering, hög tillförlitlighet, ultrahög kostnadsprestanda, används främst inom allmän industri, hårdvara, ...
Se Detaljer
Maskinen antar strukturformen av fast portalram och rörligt bord på sängen. Beam kolumn integrerad design, har egenskaper för hög styvhet och preci...
Se Detaljer
Hög precision/Hög hastighet/lättmanövrerad CNC ytslipmaskin X-axel hydraulisk/YZ-axel servo/CNC-system. Tvärglidstruktur, dubbel V-skena på bordet/...
Se Detaljer
Främst bearbeta de interna profilerna av järnvägstransitlokomotiv; Smala och långa delar av bilar; TV-ramar, kylskåp, ska för kommunikationsutrustn...
Se Detaljer
Maskinen antar strukturformen av fast portalram och rörligt bord på sängen. Beam kolumn integrerad design, har egenskaper för hög styvhet och preci...
Se Detaljer
Utrustad med ett vertikalt och ett horisontellt kugghjul, är utgående vridmoment stort, skärkraften är stark. Efter fastklämning kan det övre plane...
Se Detaljer
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
