När en formbas är 3,2 m lång och väger mer än sju ton, är ett konventionellt vertikalt bearbetningscenter (VMC) inte ett alternativ. Bordet är för kort, spindeln saknar vridmoment för en tung vändoperation och maskinstrukturen har inte tillräckligt med massa för att hålla avbrutna snitt stabila. Det praktiska svaret är a tungt CNC portalbearbetningscenter .
Enkelt uttryckt är ett tungt portalbearbetningscenter en maskin av portaltyp byggd med mer styvhet, tyngre gjutgods, en större spindel och en mycket högre bordsbelastning än ett standardbearbetningscenter. Den är designad för delar som är för stora, för tunga eller för krävande för en vertikalt bearbetningscenter .
Vad gör ett tungt portalbearbetningscenter annorlunda
Ett portalbearbetningscenter erbjuder redan långa X-axelrörelser genom att låta spindeln röra sig över en bro medan arbetsstycket rör sig under. Den tunga versionen tar det konceptet och lägger till massa där det gäller.
- Struktur: kraftigt räfflad gjutjärnsbädd och pelare, en djup lådsektionsbalk och en sadel- och ramlayout som håller verktyget nära stödstrukturen.
- Guider: lådstyrbanor på huvudaxlarna ger bättre dämpning och lastfördelning än enbart linjära styrbanor.
- Spindel: en större kona som BT50 eller HSK100, med högt vridmoment vid låga spindelhastigheter för kraftig grovbearbetning.
- Arbetsbord: lastkapacitet mätt i ton, ofta med start runt 8 000 kg och går långt över det för stora maskiner.
Eftersom termen "heavy duty" används löst i branschen, jämför faktiska siffror snarare än marknadsföringsbeskrivningar. De huvudsakliga separeringsfaktorerna är bordsbelastning, spindelmoment, maskinvikt och styrvägsdesign.
Heavy Duty vs Allmänna Gantry-maskiner
Typiska värden för jämförelse; exakta siffror beror på byggarens design och konfiguration. | Parameter | Gantry för allmänt bruk | Heavy Duty Gantry |
| Spindel avsmalnande | BT40 / BT50 | BT50 / HSK100 |
| Typ av vägled | Linjära rullstyrningar | Boxstyrbanor på huvudaxlar |
| Bordsbelastning | 2 000–5 000 kg | 8 000 kg och uppåt |
| Huvudspindelmotor | 7,5–15 kW | 18,5–37 kW eller mer |
| Typiskt arbetsfokus | Hög hastighet, lättare snitt | Högt vridmoment, djupa snitt |
Strukturella val som påverkar långtidsprecisionen
Säng och balk tvärsnitt
En tung maskin behöver en balk som inte böjer sig när kolven rör sig över hela sin rörelse. Ett djupt tvärsnitt och inre räffling minskar nedböjningen under belastning. Om bädden inte är tillräckligt styv kan maskinen klara ett positioneringstest utan last men förlora noggrannhet under själva skärningen.
Lådstyrningar vs linjära styrbanor
Lådstyrbanor har högre dämpning, vilket gör dem mer lämpade för avbrutna skärningar och tunga spånbelastningar. Linjära styrbanor kan vara snabba och lyhörda, men de är mer känsliga för stötar och koncentrerade belastningar. Kraftiga portalbearbetningscentra föredrar generellt lådvägar på X-, Y- och Z-axlarna för långsiktig stabilitet.
Ramstorlek och spindelmoment
En kolv med stort tvärsnitt motstår sidokrafter som genereras av planfräsar och fräsar med stor diameter. En BT50- eller HSK100-spindel med en motor med högt vridmoment håller verktyget produktivt vid låga spindelhastigheter. Tillsammans avgör kolven och spindeln om maskinen kan grovbearbeta och finbearbeta stora delar i en uppsättning.
Vad du ska titta efter när du köper
Använd din delfamilj som utgångspunkt och arbeta sedan igenom maskinspecifikationen i ordning.
- Definiera arbetskuvertet: mät det största arbetsstycket inklusive fixtur och klämmor, och jämför X-, Y- och Z-rörelser istället för bara bordslängden.
- Uppskatta vridmoment och materialavlägsnande: för grovbearbetning av stål och gjutjärn, jämför spindeleffekt, maximalt vridmoment och tillgänglig spindelkona.
- Beräkna verklig tabellbelastning: inkludera fixturen, arbetsstycket och eventuell koncentrerad belastning från klämmor. Långa eller överhängande delar kan skapa ojämna belastningar.
- Jämför maskinmassa och design: tyngre maskiner är inte alltid bättre, men lägre massa innebär vanligtvis mindre dämpning och lägre styvhet.
- Kontrollera supportkrav: titta på installationsutrymme, behov av fundament, åtkomst till spindelservice och tillverkarens förmåga att driftsätta maskinen på rätt sätt.
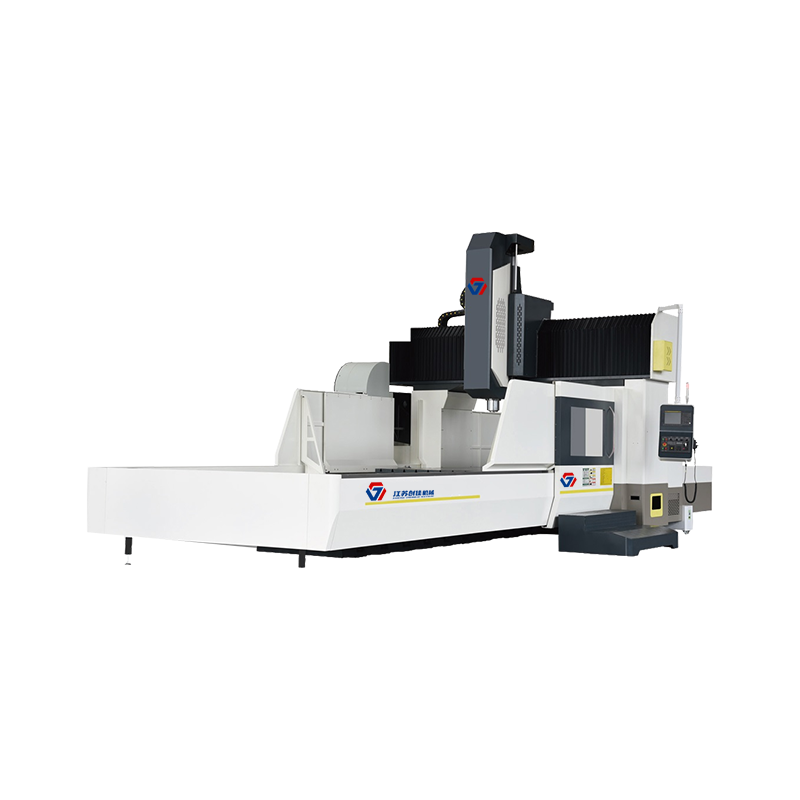
När applikationen kräver djupa snitt i stål eller gjutjärn, leta efter en maskin som leder med styvhet. Den ZNLM4025 kraftigt portalbearbetningscenter är ett exempel på en maskin konstruerad kring ett stort bord, en styv kolv och hög skärstabilitet.
 Anpassad LM4025 Konstant temperaturkontrollerad portalbearbetningscenter Leverantörer, Jiangsu Chuangjia Machinery Co., Ltd är Kina anpassade LM4025 Konstant temperaturkontrollerad portal bearbetningscenter leverantörer och LM4025 ... Visa produkt →
Där tunga portalbearbetningscenter tjänar sitt stöd
Kraftiga portalmaskiner är vanliga i butiker som hanterar en stor del i taget men som fortfarande behöver konsistens på produktionsnivå. Typiskt arbete delas in i flera kategorier:
- Stora stansar och formar: stansblock för bilar, stansformar och plastformbaser som behöver grov grovbearbetning följt av noggrann efterbehandling.
- Energi och tung utrustning: gjutna ramar, växellådor och vindkraftskomponenter där avbrutna skärningar och högt vridmoment är normalt.
- Ny energi och strukturella komponenter: stora aluminiumprofiler och utrustningsstrukturer som kräver stabil precision över mycket långa resor.
- Kontraktsbearbetning: stålsvetsar, maskinbaser och överdimensionerade fixturer som inte får plats på vanliga vertikala bearbetningscentra.
I dessa applikationer är huvudvärdet av en kraftig portalmaskin stabil metallborttagning. Den gör mer än att nå stora delar; det tar ett meningsfullt skärdjup utan att utveckla prat. För exceptionellt breda arbetsstycken ger en dubbelkolonndesign stöd på båda sidor av balken. Den ZNLM8030 dubbelkolonn portalbearbetningscenter är ett exempel på denna konfiguration.
 Custom LM8030 Variabel frekvenshastighetsreglering Gantry Machining Center Suppli Jiangsu Chuangjia Machinery Co., Ltd är Kina anpassade LM8030 Variabel frekvenshastighetsreglering Gantry Machining Center leverantörer och LM8... Visa produkt →
Varför byggarens tillverkningsförmåga är viktig
Kraftiga bearbetningscentra är bara lika tillförlitliga som deras gjutgods, bearbetning och monteringskvalitet. En maskin med tunnväggiga gjutgods kommer att vibrera under belastning, och en dåligt avspänningsavlastad säng kan röra sig efter installationen. Det är därför tillverkarens produktionskedja förtjänar lika mycket uppmärksamhet som specifikationsbladet.
Hos Jiangsu Chuangjia Machinery omfattar produktionsvägen egen gjutning, plåttillverkning, målning, bearbetning och slutmontering. Koncernens produktionsbas på 100 000 m² ger den kontroll över den strukturella kvaliteten innan maskinen målas och monteras. Den typen av vertikal integration kan förkorta ledtiderna och göra det lättare att stödja anpassade konfigurationer för bearbetning av stora delar.
Ett praktiskt sätt att jämföra maskiner
Börja med delen och utvärdera sedan maskinen. Om detaljen är stor och kräver djupa snitt i stål eller gjutjärn spelar bordsrörelse, spindelmoment och styvhet mer roll än snabb travershastighet.
Jämför specifikationer från flera byggare och fråga efter bevis på strukturell kvalitet: var gjutningen är gjord, hur bädden är avspänningsavlastad och hur styrbanorna slipas eller skrapas. Rätt kraftigt CNC-portalbearbetningscenter ska ta bort metall stadigt, hålla positionen över ett långt slag och förbli lätt att underhålla under många år av drift.

 Sök efter produkter
 sv


