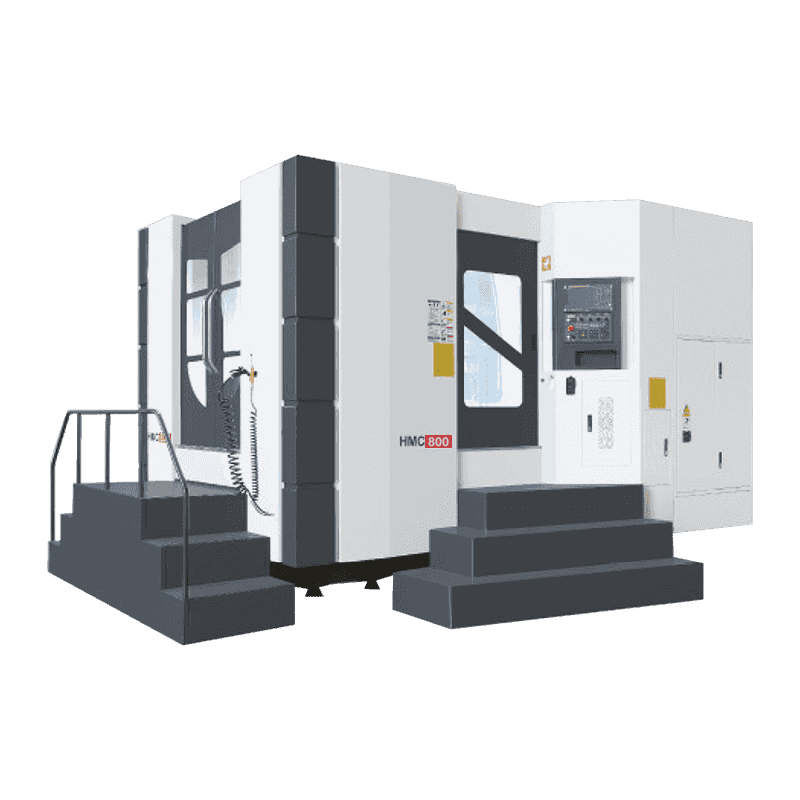
En fjärde axel gör sällan en maskin snabbare. Det tar bort installationen där din tolerans gick förlorad, och det är det enda rimliga skälet att betala för det.
En ventilkropp når bordet med hål på tre ytor och en 0,02 mm positionsavbildning mellan två av dem. On a three-axis vertical machining center that is three setups and three datum resets. På ett 4-axligt CNC vertikalt bearbetningscenter är det en inställning och en referenspunkt. Den skillnaden, inte spindelhastigheten i broschyren, är vad den fjärde axeln är köpt för.
Så slutsatsen först: den fjärde axeln betalar sig själv när en detaljfamilj har bearbetat funktioner på mer än två ytor, arbetsstycket kan gripas runt en roterande axel och satsen upprepas tillräckligt ofta för att absorbera den roterande enheten, bakstycket, CAM-postprocessorn och operatörens utbildning. If any one of those three conditions fails, a three-axis machine with better workholding will usually make the same part for less money.
Tumregel: om en ompositionering av delen mellan inställningarna kostar mer än 10 procent av cykeltiden, och en chuck eller ett center kan hålla den, kör de fyra-axliga numren innan du beställer en annan tre-axlig maskin.
Vad den fjärde axeln faktiskt lägger till
På ett vertikalt bearbetningscenter är den fjärde axeln nästan alltid ett roterande bord monterat på standardbordet, vilket vrider arbetsstycket runt X-axeln, vilket är A-axeln. Spindeln rör sig fortfarande i X, Y och Z. Det som förändras är att delen kan presenteras för verktyget i en vinkel istället för att lossas och vridas för hand.
Indexerad (3 1) kontra simultan rörelse
I indexerat läge placerar det roterande bordet delen i en fast vinkel, klämmer fast och skärningen fortsätter; kontrollen behandlar den som en extra positioneringsaxel. Standard CAM-utgång täcker vanligtvis detta, och den roterande enheten behöver bara en stabil positioneringsnoggrannhet.
I simultant läge rör sig A-axeln medan verktyget är i snittet, vilket är hur lindade profiler, spiralportar och kamformer genereras i en kontinuerlig passage. Det kräver en postprocessor som förstår roterande kinematik, en kontroll med roterande drivning integrerad snarare än att läggas till senare, och en programmerare som har kört fyraxligt arbete tidigare.
Vertikal eller horisontell layout
En fjärde axel på en vertikal maskin håller delen på en horisontell roterande axel under en vertikal spindel: fixturen förblir synlig, spån faller fritt och verktyg är standard. En horisontell maskin med en roterande pall når fler ytor per passage och rensar spån från djupa hål bättre, men den kostar mer och behöver vanligtvis en gravstensfixtur. Below roughly a 500 mm cube, vertical is normally the cheaper place to start.
Maskinkonfigurationer jämfört med rörelse, inställningar och typisk passform för arbete med flera ansikten. | Konfiguration | Rörelse | Inställningar för en del med flera ansikten | Typisk passform | Huvudsaklig avvägning |
| Tre-axlig VMC | X, Y, Z | Två till fyra | Tallrikar, enkelsidigt arbete, låg volym | Datum återställs mellan inställningar |
| Indexerad 3 1 | X, Y, Z plus A positionering | En till två | Funktioner i fasta vinklar runt delen | Ingen kontinuerlig roterande interpolation |
| Samtidig fyraxlig | X, Y, Z plus interpolerad A | En | Omlindade profiler, kammar, spiralportar | CAM-post- och klareringskontroller |
| Femaxlig | Tre linjära plus två roterande | En | Komplexa konturer och underskärningar | Högre maskin-, programmerings- och kollisionskostnad |
Där en 4-axlig VMC tjänar sitt stöd
The work that justifies a fourth axis is rarely exotic. It is repeated, and the angular relationship between faces has to hold from one part to the next. Fyra familjer dyker upp om och om igen:
- Cylindriska delar med frästa plattor, slitsar och tvärborrade hål
- Housings and manifolds with ports on three or four faces
- Skaft och hylsor med kilspår och borrade mönster i definierade vinklar
- Batch parts that currently pass through two or three dedicated fixtures
Den fjärde axeln förkortar sällan snittet. It deletes the setup, and the setup is where most of the tolerance disappears.
Automotive, new energy, mold making and sapphire processing are the sectors where this pattern shows up most often. Volume is what changes the arithmetic: at a few hundred parts a month, the time saved per piece outweighs the flexibility of hand fixturing.
Dimensionering av maskinen: bord, roterande enhet och verktygsutrymme
The most common specification error is sizing the machine for the length of the part and forgetting its swing. Ett arbetsstycke som är 300 mm långt och 220 mm tvärs behöver en roterande enhet som kan greppa det, ett svängkuvert som rensar pelaren och tillräckligt med Z-rörelse kvar för att nå den övre ytan. A 250 mm rotary unit can consume 200 to 250 mm of Z travel before a part is even loaded.
Fem siffror att bekräfta innan du beställer
- Swing diameter of the largest part, including any fixture plate that rotates with it
- Usable table length left once the rotary unit and tailstock are mounted
- Z-rörelse kvar med den roterande enheten installerad, mätt till toppen av den högsta delen
- Interference between the tool magazine, the enclosure and the part swing, checked with a full tool load
- Coolant and chip paths around the rotary body, where fines collect and thermal drift begins
En 1270 mm klassmaskin med en automatisk verktygsväxlare är ett vanligt medelväg: tillräckligt med X-rörelse för ett roterande bord och bakstycke sida vid sida, tillräckligt med Z för att rensa den roterande kroppen och ett magasin som är tillräckligt djupt för att avsluta ett blandat borr- och fräsningsprogram utan att stanna.
Kontrollera störningsritningen, inte katalogfotot. På många vertikala bearbetningscentra delar verktygsväxlaren och ett stort roterande bord utrymme, och det maximala svänget med ett fullt magasin är mindre än svingen med de verktyg du råkar köra idag.
Fixering, tolerans och kostnader ingen budgeterar för
En roterande axel är bara så exakt som hur delen hålls. Mellan centra passar skaft; en trekäftschuck eller ett självcentrerande skruvstäd passar korta cylindrar; en frontplatta med anpassade bon passar besvärliga gjutningar. Varje val ändrar hur mycket av delen som inte stöds, och längden som inte stöds visas som chatt.
Roterande noggrannhet anges i bågesekunder, och den konverteringen är värd att göra för hand. En roterande axel som är exakt 15 bågsekunder, mätt vid en radie på 300 mm, bidrar med ungefär 0,02 mm tangentiellt fel innan spindelfel, termisk tillväxt eller verktygsslitage läggs till. På en 0,05 mm sann positionstext är det redan en stor del av budgeten.
Kontinuerlig rotation värmer också den roterande enheten. En tabell som indexerar några gånger per cykel förblir nära omgivande temperatur; en som interpolerar i tjugo minuter driver, och driften landar i vinkelförhållandet mellan funktioner. Maskiner byggda för det arbetet bär mer massa i basen och kolumnen, och noggrannhetshistorien börjar under tabellen, enligt vad som beskrivs i styva basstrukturer och bearbetningsnoggrannhet .
Planera inte att skruva fast ett roterande bord på en treaxlig maskin senare. Styrningen behöver en fjärdeaxeldrift och ledningar, geometrin måste verifieras på nytt och eftermarknadsroterande enheter kan komplicera garanti och service. Om detaljfamiljen är verklig, beställ axeln med maskinen.
Vad du ska verifiera med en maskinbyggare
Eftersom ett fyraaxligt vertikalt bearbetningscenter är en konfiguration snarare än en katalogartikel, spelar ingenjörsdjupet lika stor roll som specifikationsbladet.
- Varifrån gjutgodset kommer och om gjuteriet finns i hus
- Hur bas-, kolumn- och bordsinriktning bearbetas, mäts och dokumenteras
- Oavsett om det roterande gränssnittet, kablage och styrparametrar är inställda på fabriken
- Vem stödjer postprocessorn när det första samtidiga fyraxliga jobbet körs
- Vad maskinen testas mot före leverans och vilken rekord som följer med den
Jiangsu Chuangjia Machinery är en byggare med den typen av vertikal integration. Grundades 2000 som en tillverkare av ytslipmaskiner och nu en del av Nantong Zhongnan Intelligent Technology-gruppen, driver den en produktionspark på cirka 100 000 kvadratmeter med mer än 380 anställda, inklusive 30 senioringenjörer och 20 FoU-ingenjörer, och driver sitt eget gjuteri, plåtverkstad och färgverkstad och tillsammans med monteringsmaskiner.
dess vertikalt centrumområde för bearbetning täcker modellerna ZNL1160, ZNL1270, ZNL1580 och ZNL1890 plus ZNV1160, ZNV850 och ZNV855, med automatiska verktygsväxlare specificerade på ZNL1270 och ZNV855. Samma grupp bygger även portal- och horisontella bearbetningscentra, gängcenter och precisionsytslipmaskiner.
Ett användbart test under ett fabriksbesök: gå från gjuteriet till bearbetningsfacken till uppriktningsbänkarna utan att lämna platsen. In-house gjutningar och in-house uppriktning är det som låter en fyraxlig konfiguration hålla samma geometristandard som den treaxliga versionen av samma maskin.
Beslutet, omformulerat
Köp den fjärde axeln när detaljfamiljen är verklig, satserna upprepas och arbetsstycket kan gripas runt en roterande axel. Ange det vid beställningsstadiet tillsammans med den roterande enheten, bakstycket och styralternativen, istället för att behandla det som ett tillbehör som ska läggas till senare.
Lägg sedan ner specifikationen där det syns i delen: svängdiameter, återstående Z-rörelse, verktygsspel och styvheten i allt under bordet. Få de rätt och den fjärde axeln gör vad den var tänkt att göra, vilket är en inställning, en datum och en tolerans som överlever till den andra sidan.

 Sök efter produkter
 sv